РАСПРАЦАВАНА З УЛІКАМ КОЖНАГА СТАНУ ПРАДУКТУ
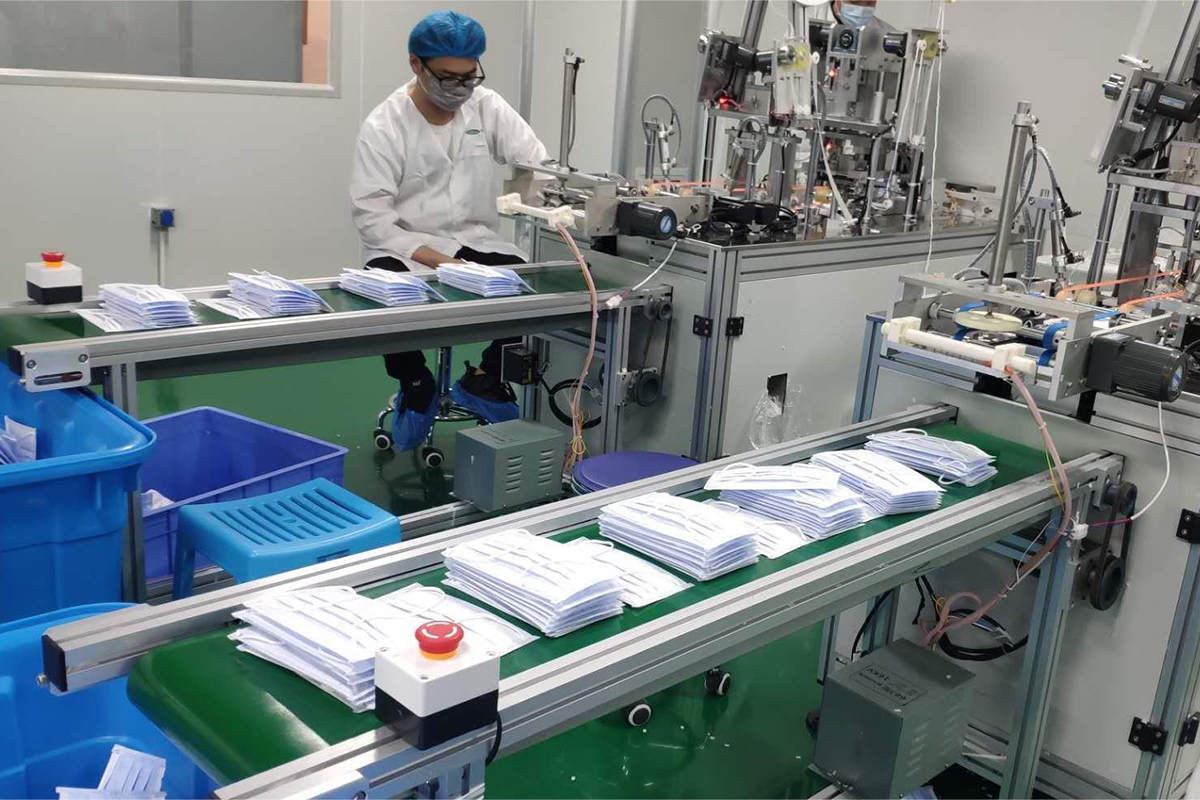
Своеасобныя маскі лёгкія, гнуткія і адчувальныя да навакольнага паветранага патоку. Невялікія зазоры рамяня або рэзкія змены хуткасці могуць павярнуць, згарнуць або перакрыць выраб да візуальнай праверкі і падліку.
CSTRANS выбірае метад апрацоўкі ў залежнасці ад этапу вытворчасці:
- Плоскія стужкавыя канвеерызабяспечваюць бесперапынную падтрымку індывідуальных масак і зніжаюць рызыку траплення вушных завес у шчыліны канвеера.
- Вакуумная або прыціскная транспарціроўкаможна разгледзець у выпадках, калі лёгкія маскі павінны падтрымліваць фіксаванае становішча на больш высокіх хуткасцях.
- Дазавальныя канвеерыусталюйце паслядоўны крок перад праверкай, падлікам або складаннем.
- Сегментныя рамяні, штурхачы або шыпаваныя секцыіперанесці падлічаныя стосы ў упаковачную машыну без страты выраўноўвання стосаў.
- Гнуткія ланцуговыя і модульныя стужкавыя канвеерыбольш падыходзяць пасля таго, як маскі былі спакаваныя ў пакеты, скрынкі або змешчаныя ў стабільныя кантэйнеры.
- Адхіленне і абыход секцыйаддзяляць дэфектныя вырабы без перапынення патоку прынятай прадукцыі.
Асноўная лінія павінна быць збалансавана вакол самай павольнай паўтаральнай аперацыі ніжэй па плыні, якой часта з'яўляецца падлік, штабеліраванне, упакоўка ў пакеты або кардонныя скрынкі, а не вакол намінальнай магутнасці машыны для фарміравання масак.
БУФЕРАЦЫЯ ПАМІЖ ВЫТВОРЧАСЦЮ І ЎПАКОЎКАЙ
Буферная ёмістасць павінна разлічвацца зыходзячы з фактычнай магутнасці лініі і часу перапынення ніжэй па плыні:
Аб'ём буфера = хуткасць вытворчасці × час перапынення
Напрыклад, лінія, якая вырабляе 120 масак у хвіліну, патрабуе магутнасці прыблізна для 60 масак, каб паглынуць 30-секундны перапынак ва ўпакоўцы, перш чым дадаць прабелы з бракам і запас на аднаўленне.
Перад выбарам тыпу канвеера CSTRANS аналізуе ўзоры масак, канструкцыю вушных пятляў, хуткасць вытворчасці, неабходную колькасць упаковак, вышыню машыннага інтэрфейсу і даступную плошчу падлогі. Функцыі перадачы, кроку, штабелявання і буферызацыі можна затым праверыць у параўнанні з рэальным прадуктам, а не абапірацца толькі на каталожныя спецыфікацыі канвеера.


