ПРАМЫЯ ТРАНСПОРТАВАННІ АБО ПАЛЕТНАЯ ТРАНСПОРТА
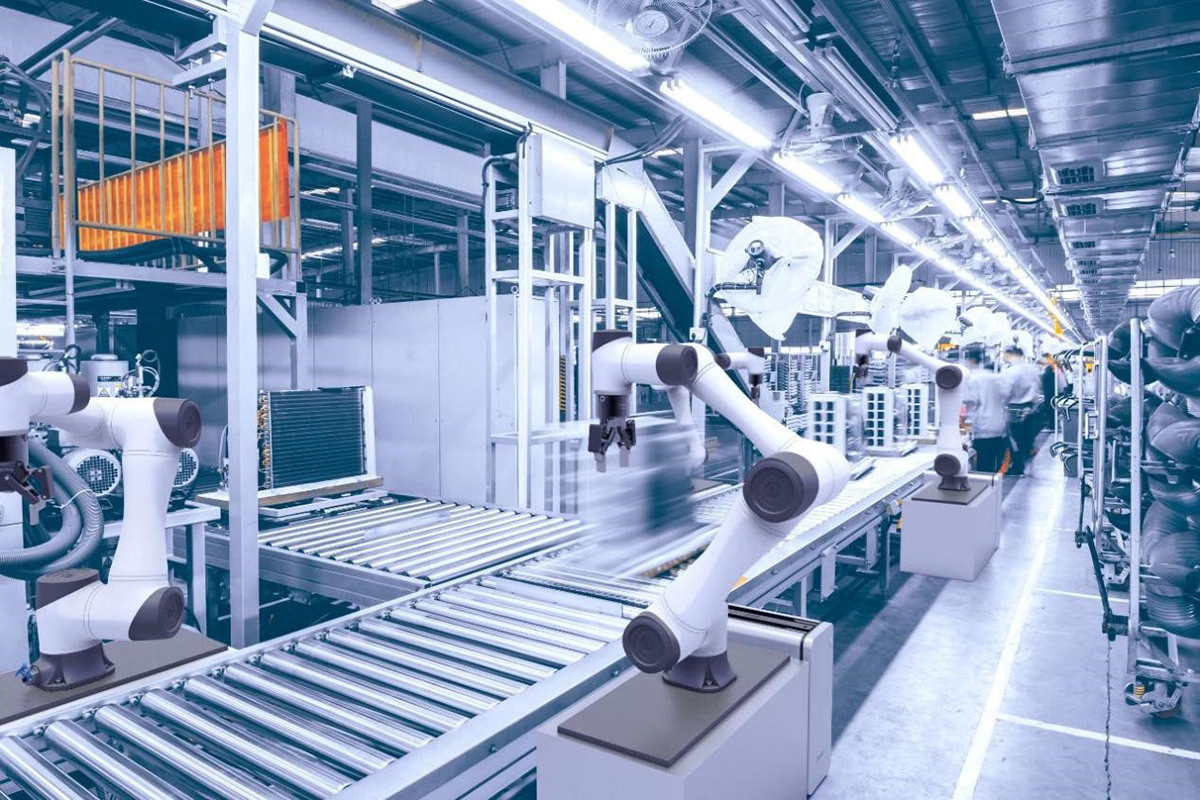
Стабільныя прадукты часта можна транспартаваць непасрэдна па гнуткіх ланцугах, ланцугах з плоскай верхняй часткай або модульных стужкавых канвеерах. Прамое транспарціроўка забяспечвае кампактную маршрутызацыю і простае злучэнне паміж машынамі.
Палетныя або перавозачныя сістэмы больш падыходзяць, калі працэс патрабуе:
- паўтаральная арыентацыя прадукту;
- аўтаматычная зборка або тэставанне;
- індывідуальная ідэнтыфікацыя прадукту;
- дакладнае вызначэнне месцазнаходжання на працоўных месцах;
- некалькі маршрутаў апрацоўкі;
- перапрацаваць і абыйсці цыклы.
Канвеер перамяшчае паддон паміж станцыямі, а спецыяльныя прыпыначныя і фіксуючыя прылады ўстанаўліваюць канчатковае становішча працэсу.
БАЛАНСАВАННЕ ЛІНІЙ І КІРАВАННЕ ПРАЦЭСАМІ
Найбольш павольны рэжым працы вызначае ўстойлівую прадукцыйнасць лініі. Павелічэнне хуткасці канвеера не можа выправіць незбалансаваны працэс зборкі або праверкі.
CSTRANS можа інтэграваць:
- абмежавальнікі для паддонаў і вузлы размяшчэння;
- назапашванне перад станцыямі са зменным цыклам;
- пад'ёмна-перадаткавыя модулі для паралельных працэсаў;
- аб'яднанне, падзел і аб'езд участкаў;
- перапрацаваць і адхіліць маршрутызацыю;
- інтэрфейсы датчыкаў і RFID;
- прамая і палетыраваная транспарціроўка ў адной сістэме.
Перад тым, як макет будзе канчаткова зацверджаны, разам правяраюцца асартымент прадукцыі, нагрузка на носьбіты, інтэрфейсы станцый, час цыклаў, паслядоўнасць аднаўлення пасля збояў і неабходны аб'ём незавершанай вытворчасці.
Мэта складаецца ў тым, каб кантраляваны паток адзінкавых дэталяў забяспечваў кожны працэс без стварэння непатрэбнага назапашвання паміж станцыямі.


